

Frekvenskonvertering Metal kølesav
1. Næste generations ydeevne, der leverer over 3.500 præcise snit med hver klinge 2. Intelligent motorteknologi 3. Precision Shadow Line Guid...
See Details
Spud-værktøjer sælges i langt flere tidligere, end de fleste købere forventer, og forskellene er ikke kosmetiske. En skruenøgle dimensioneret til M16-bolte vil ikke justere en M24-flange, en støbt spud vil ikke overleve en sæson med konstruktionsstål, og en spud-stang er slet ikke et justeringsværktøj. Det følgende dækker over, hvad navnet rent faktisk refererer til, hvordan man matcher en spud til et bolthul, hvilket stål man skal insistere på, og hvor værktøjet passer ind i en fremstillingssekvens, der allerede involverer skære- og fundetskæringsudstyr.
Et spudværktøj er et håndværktøj, hvis arbejdsende er en tilspidset stålspyd, drevet ind i et forkert justeret bolthul for at løfte at dele ind i registret og holde dem der, mens en fastgørelsesanordning er indsat. Piggen er spud; taperen gør arbejdet.
Geometrien er enkel, og det er meningen. En spud til almen brug strækker sig fra ca. 6 mm ved spidsen til 20 eller 25 mm ved skulderen, slebet på en lav konus, så den kan sidde i forskellige dybder. Skub den lidt ind og den korrigerer en lille offset. Skub den længere, og leddet bevæger sig mere. En kropslænge på 250 til 450 mm giver nok løftestang til at rulle en flange uden at lægge en permanent bøjning i bolten.
Hvor et spud-værktøj finder sin plads på stedet:
Udtrykket spud-værktøj dækker over mindst tre forskellige produkter, og at forveksle dem i købsstadiet er den mest almindelige fejl i denne kategori. Tabellen nedenfor adskiller dem efter arbejdsende, størrelse og fejltilstand.
| Spud skruenøgle (podger) | Tilspidset spids plus en hurtig sekskantkæbe | 250 til 450 mm lang; 12 til 25 mm konisk bund | Flange og strukturel justering, derefter tilspænding | Kæbe kan ikke matche enhver nødstørrelse |
| Strukturel skruenøgle | Længere tilspidset, tungere krop, nogle gange en hammerflade | 300 til 600 mm; op til 1,4 kg | Stålmontage i højden og kraftige bolteforbindelser | For tung og for lang til arbejde på bænken eller med små boringer |
| Spud bar | Mejsel eller spids på en lang solid stang | 1,0 til 1,5 m; 3 til 12 kg | Løft, lirkning, flytning af plade og skinne | Ingen skruenøgle ende; vil ikke justere et bolthul |
| Spud (rørstuds) | Kort svejsetub eller nippel | Passer til rørstørrelsen | Dyser, testpunkter, dræn på kar | Slet ikke et håndværktøj |
Boltdiameteren indstiller frigangshullet, frigangshullet indstiller spudbasen, og spudbasen angiver, hvor meget forskydning du kan trække uden at beskadige. Arbejd rækkefølgen i den rækkefølge, og værktøjet vil passe første gang.
Ved at bruge mellemstore huller til ISO 273 passerer en 16 mm bolt gennem et 17,5 mm hul, en 20 mm bolt gennem 22 mm og en 24 mm bolt gennem 26 mm. En spud-base på omkring 85 til 90 procent af huldiameteren sætter rent og overføre stadig kraft til borevæggen i stedet for boltfladen.
Længde er en særskilt beslutning. En 250 til 300 mm skruenøgle passer til bænkarbejde og små flanger, mens 400 mm og derover giver den nødvendige rækkevidde på store spoler og strukturelle forbindelser. Længere er ikke automatisk bedre: hver ekstra 100 mm håndtag multiplicerer den kraft, der er tilgængelig ved tilspidsningen, og den kraft er det, der deformerer hulkanterne, når en samling er meget ude af register.
Gevindforbindelser rejser et andet justeringsproblem. Hvor en spole er forbundet med NPT-, BSPT- eller BSPP-gevind i stedet for en flange, bliver tilpasningsspørgsmålet fundetindgreb og tætning i stedet for hulregister, og de relevante dimensioner er angivet i denne guide til rørgevindtyper og -størrelser .
En spudnøgle tjener sine penge på de første 40 mm stål, så legeringen og varmebehandlingen betyder mere end nogen anden funktion på værktøjet. Drop-smedet krom-moly såsom 4140, med tilspidsningen hærdet til omkring 40 til 45 HRC og kroppen efterladt blødere, er kombinationen, der holder formen uden at blive skør.
Drop-smedet krom-moly
Støbt eller valset kulstofstål
Stålrørshåndtag tåler misbrug på stedet; træhåndtag absorber stød, men tører ud og krymper; Isolerede komposithåndtag er det eneste fornuftige valg til el-arbejde, hvor en 1000 V-effekt er et krav frem for en pæn at have. På kæbesiden griber faste størrelser bedst fat, justerbare kæber dækker flere møtrikstørrelser på bekostning af slop, og skraldeversioner fremskynder lange boltløb, men tilføjer en mekanisme, som grus til sidst vil finde.
De skærende værktøjer, der bruges få meter væk, følger samme metallurgilogik. En fundet matrice, der har mistet sin hårdhed, vil rive et fundet i stykker på samme måde, som en blød spud scorer et hul, hvorfor værktøjsstålkvalitet og varmebehandling hører til i samme købssamtale.
 High-Speed Gevindskær af stål til elektriske findemaskiner Præcisions HSS fundetskærer til elektriske maskiner, tilbydes i firedelte sæt til BSPT og NPT fundet med spånfjernende riller og lasermærkede standarder. Se produkt →
Spud er et monteringsværktøj. Det kommer ind, efter at røret er blevet skåret og fundet eller rillet, og det forlader, før det endelige drejningsmoment påføres. Butikker, der kører en hurtig sekvens omkring den regel, behøver sjældent at rømme et hul, og udstyrslayoutet bag en sådan sekvens er beskrevet i disse rørfabrikation og installationsløsninger .
Trin et er, hvor de fleste tilpasningssmerter skabes. Et snit, der er ude af kvadratet med en halv grad, skubber flangefladen ud af parallel, og ingen mængde løfter vil bringe bolthullerne tilbage i en ren linje, når først ansigterne kæmper mod hinanden.
 Frekvenskonvertering Metal kølesav 220V 3500W koldsav med en 355 mm klinge og 700–1300 o/min variabel hastighed, med en skyggelinjeføring til snitjustering i rørfabrikation. Se produkt →
Trin to er, hvor trådkvaliteten afgøres. En ujævn tråd på en nippel eller en spoleende ændrer den effektive længde af samlingen med en brøkdel, og brøker er det, der gør en to-minutters justering til et tyve-minutters argument med en hammer.
 Intelligent fundetskæringsmaskine til DN15–DN100 rør Automatisk indstilling af rørdiameter og 4-sekunders fundet med små rør understøtter britiske, amerikanske og metriske fundet på kulstof, galvaniseret, rustfrit, aluminium og kobberrør. Se produkt →
De fleste spud-værktøjsfejl er leveringsfejl: Værktøjet bliver bedt om at korrigere mere offset end hullet kan klare. En flange, der er 5 mm ude af registeret, skal løsnes og genindstilles, ikke en længere skruenøgle og mere kropsvægt.
Rustfri flanger kræver mere pleje end kulstofstål. Spud'en bør kontakte hulvæggen og intet andet, fordi en spids, der trækkes hen over en flangeflade, vil udtvære overfladen og give en lækagebane et sted at starte. Hærdede skiver og højstyrke strukturelle samlinger er lige så utilgivelige: en tilspidsning, der er for skarp, vil markere hullet, og en tilspidsning, der er for stump, kommer slet ikke ind. En dråbe anti-seize på spud holder den fri under våde forhold og reducerer gnidning på rustfri boringer.
Køb efter hulstørrelse først, stål nummer to og kæbetype tredje; hver anden funktion er præference. En kort tjekliste holder beslutningen i den rigtige rækkefølge.
Et spudværktøj bruges til at løfte forkert justerede bolthuller på linje og holde samlinger, mens en fastgørelsesanordning er monteret. Den tilspidsede spids går ind i hullet, samlingen ruller ind, og bolten går ind uden kraft. Det er standardudstyr til flange make-up, konstruktionsstål montering og præfabrikeret opretning.
En 5/8 tomme bolt passerer gennem et frigangshul på omkring 17,5 mm, så en spud base på 15 til 16 mm passer korrekt. En skruenøgle med en 12 mm bund vil rasle i hullet, og en 20 mm bund vil kile sig, før den når arbejdsdybde.
Ja, på de fleste engelsktalende markører beskriver de to navne det samme værktøj: en tilspidset spids parret med en sekskantkæbe. Den regionale brugsforskel, og i Nordamerika, den strukturelle version ofte bare en spud-nøgle eller en tyrestift med en skruenøgle påsat.
Det kan det med omhu. Tilspidsningen bør kun røre boringsvæggen, aldrig flangefladen eller pakningens siddeområde, og boringen skal være ren og let smurt. Til hygiejnisk eller rustfrit arbejde med høj renhed er en justeringsstift med blød spids det sikreste valg.
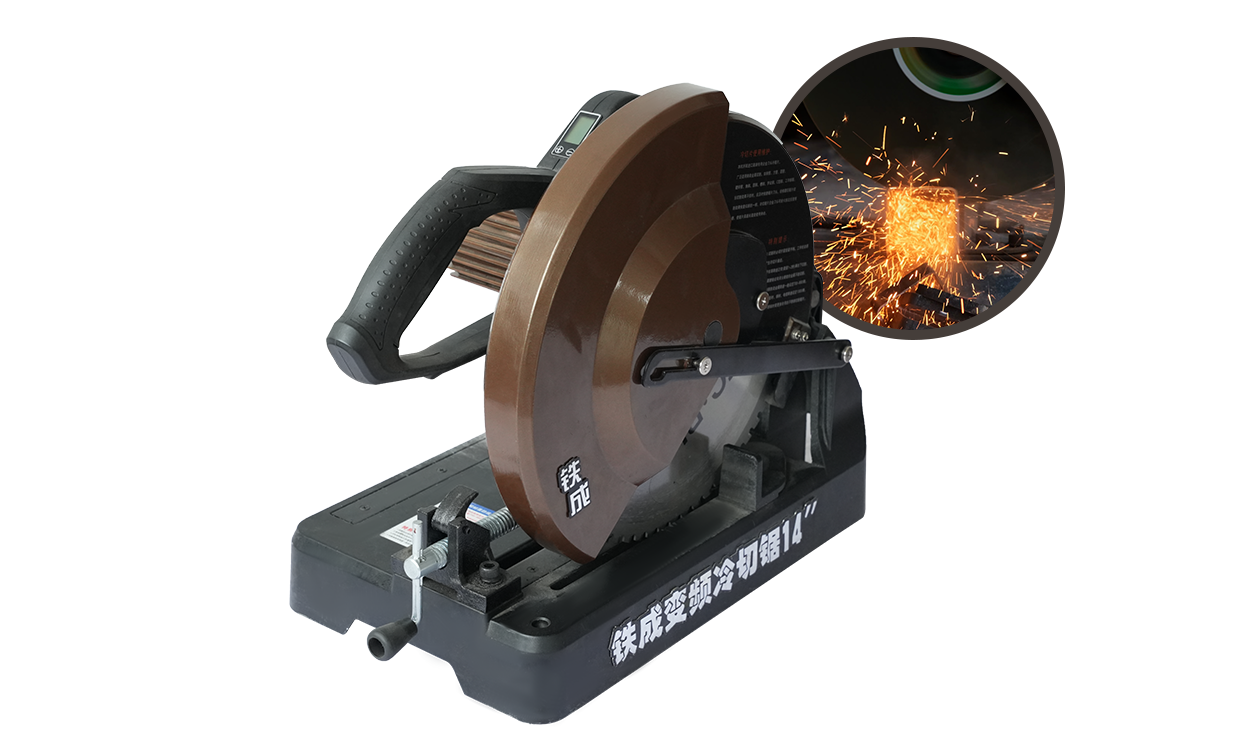
1. Næste generations ydeevne, der leverer over 3.500 præcise snit med hver klinge 2. Intelligent motorteknologi 3. Precision Shadow Line Guid...
See Details
Denne SQ65 2,5-tommer 15-65 mm elektrisk rørgevindmaskine med to hastigheder er et professionelt industrielt værktøj udviklet til præcise rørgevind...
See Details
Denne 18V lithium-ion industrielle kabelskærer er et professionelt værktøj designet til kabelskæring med stor diameter. Den har et børsteløst li...
See Details
Denne 21V lithium-ion børsteløse borehammer er et industrielt værktøj designet til boring og mejsling i beton, sten og andre hårde materialer. U...
See Details
Denne 220V 14" permanent magnet variabel frekvens koldsav er et skæreværktøj i industriel kvalitet designet til metalprofilskæring. Med en perma...
See Details
Denne 220V brandrørsboremaskine er en professionel enhed designet til hulskæring på brandbeskyttelses- og VVS-rør. Drevet af en 220V industrimot...
See Details
XJ.608 21V lithium-ion børsteløs borehammer/skruemaskine er en alsidig akku boremaskine af industrikvalitet fra mærket Xiaojia. Med en børsteløs...
See Details
XJ.592 16V børsteløs vinkel skraldenøgle er en kompakt skralde i industriel kvalitet fra mærket Xiaojia. Udstyret med en 16V børsteløs motor og et ...
See Details
XJ.204 16V 4" børsteløs elektrisk motorsav er en kompakt lithium-ion motorsav fra mærket Xiaojia. Drevet af en 16V børsteløs motor med et 4" svæ...
See Details
21V lithium-ion sprøjtepistolen MT er en ledningsfri sprøjtepistol af industriel kvalitet fra mærket Xiaojia. Med en opgraderet børsteløs motor ...
See Details
Copyright © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

