

SQ100 4-tommer 15-100 mm elektrisk rørgevindmaskine med dobbelt hastighed
Denne SQ100 4-tommers 15-100 mm elektriske rørgevindmaskine med to hastigheder er konstrueret til præcise og effektive rørgevindoperationer med et ...
See Details
En fire-tommers brandledning, omkring fyrre led, en to-ugers overdragelsesdato og en maskine, der kun er vurderet til to tommer. Det enkelte misforhold er den dyreste fejl ved gevindskæring af rør, og det viser sig som lejet udstyr, overarbejde eller gevind, der ikke kan måles på inspektionsdagen. Rettelsen er som standard ikke en større maskine; den matcher tre variabler korrekt: rørstørrelse og vægtykkelse, gevindstandarden inspektøren vil måle, og antallet af led, dit mandskab skal skære pr. skift.
Få de tre rigtige, og alt andet, inklusive prisen, følger logisk. Få dem forkert, og ingen mængde hestekræfter kompenserer.
Fjern markedsføringen, og en gevindskæringsmaskine er et system af fem dele: borepatronen, der holder røret, matricehovedet, der skærer gevindet, drevet, der drejer det, smøring og spånhåndtering og støttestativet eller -bænken, den sidder på. Svaghed i en af dem viser sig som et ovalt rør, afrevne tråde eller en maskine, der går hen over gulvet under belastning.
Fem specifikationer fortjener din opmærksomhed før prisen:
Start med det største rør på projektet, og tilføj derefter én størrelse frihøjde. Hvis jobbet inkluderer 4-tommer stigrør og 6-tommer skæreborde, er en 4-tommers maskine allerede for lille; hvis arbejdet er 1/2 til 2-tommer HVAC og sprinklerforgreningsledninger, er en 4-tommers maskine spildt kapital og ekstra vægt på stedet.
Til almindeligt installations- og vedligeholdelsesarbejde dækker tre maskinklasser de fleste situationer.
| Klasse | Typisk kapacitet | Trådningsmetode | Egner sig bedst til | Praktisk forsigtighed |
|---|---|---|---|---|
| Manuel skraldetråder | 1/2 til 2 tomme | Hånddrevet enkelt matricehoved | Reparationer, små bindinger, trange rum | Operatørtræthed, uensartet tilspidsning på lange ture |
| Dobbelt hastighed elektrisk | 15 til 100 mm (1/2 til 4 tomme) | Motordrev, to hastighedsområder | Installation på stedet, brandrør, HVAC-nettet | Kræver stabil effekt og korrekt styring af matriceslid |
| Automatisk intelligent | Konfigurerbar, almindeligvis til 4 tommer og derover | Motordrevet opspænding, fremføring og smøring | Fabrikationsbutikker, høje samlinger, ikke-standard gevind | Højere kapitalomkostninger, behov for uddannede operatører og planlagt vedligeholdelse |
En elektrisk maskine med to hastigheder som SQ100 dækker 15 til 100 mm, mens SQ65 dækker 15 til 65 mm; forskellen på en størrelsesklasse afgør, om en 3-tommer linje er rutine eller umulig.
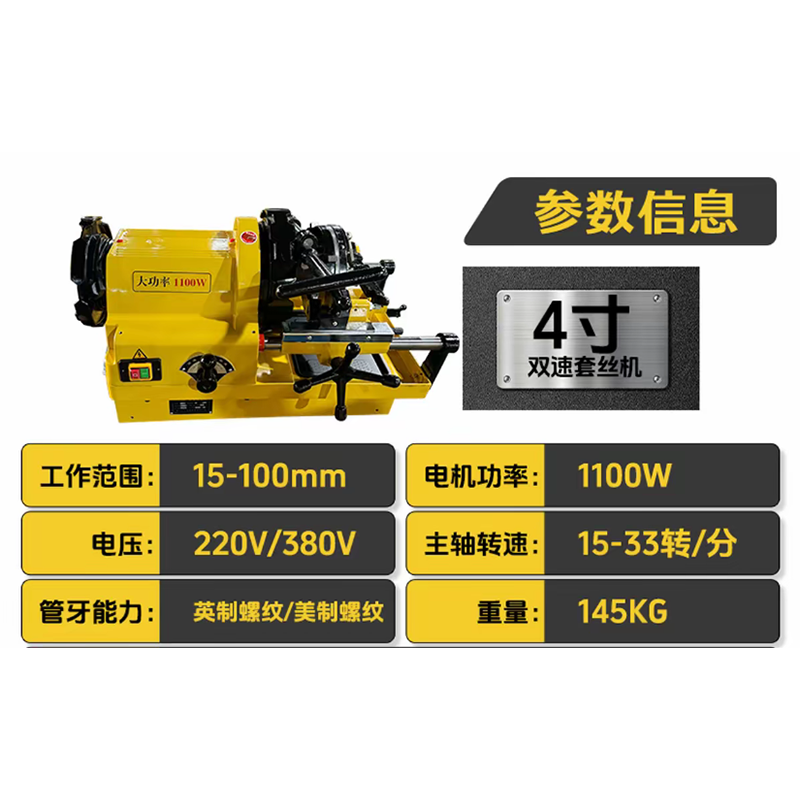 SQ100 4-tommer 15-100 mm elektrisk rørgevindmaskine med dobbelt hastighed Denne SQ100 4-tommer 15-100 mm elektrisk rørgevindmaskine med dobbelt hastighed er konstrueret til præcise og effektive rørgevindoperationer med et arbejdsområde på 15-100... Se produkt →
Kontroller også materialekompatibilitet. Carbon ståltråde let; rustfrit, galvaniseret og legeret rør har brug for langsommere hastigheder, skarpere matricer og mere generøs skærevæske, og nogle tyndvæggede rustfrie kvaliteter bør skæres med en helt anden metode.
Beslutningen er aritmetisk, ikke præference. På 2-tommer kulstofstål tager en manuel tråder typisk 8 til 15 minutter pr. led, når du inkluderer opsætning og håndtering. En elektrisk maskine med to hastigheder bringer det til omkring 3 til 5 minutter. En automatisk maskine med drevet fastspænding, fremføring og smøring kan nå 1,5 til 2,5 minutter, og operatøren kan frit forberede det næste rør, mens det nuværende gevind skærer.
Gang denne forskel med dine besætningsomkostninger. Ved 150 led er afstanden mellem 12 minutter og 3 minutter pr. led ca. 22 timers arbejde på en enkelt opgave, før der tælles omarbejde på afviste tråde. Det er normalt hele begrundelsen for at rykke op i en klasse.
Automatiske maskiner tjener deres pris i tre specifikke situationer: høje samlinger på grund af gentagne størrelser, blandede eller ikke-standard gevindspecifikationer, der kræver repeterbar stigning og dybde, og butikker, hvor gevindkvaliteten direkte påvirker nedstrøms montering. For en entreprenør, der skærer tyve led om ugen i fem størrelser, er en elektrisk maskine med to hastigheder det bedste køb, og besparelserne hører til matricer, reservedele og en reservepatron.
Hvor automatisering virkelig ændrer resultater, er konsistens. En maskine, der styrer tilspænding og smøring, fjerner operatørvariablen, der får gevind til at variere mellem skift, hvilket betyder noget, når en inspektør måler et led ud af ti. Vores gevindløsninger er bygget op omkring ideen om gentageligt output snarere end råhastighed alene.
 Intelligent trådemaskine 1. Identificer automatisk rørdiameteren Se produkt →
Trådfejl fejler sjældent med det samme. De fejler under trykprøvning eller efter en sæson med termisk cykling. Tre checks fanger de fleste af dem.
NPT-gevind er tilspidset ved 1:16, og tilspidsningen skal skæres af matricen, ikke tvinges til ved overspænding. En korrekt skåret NPT-samling skal samles håndtæt med cirka to til tre omgange tilbage, og derefter tage to til tre omgange med en skruenøgle. Færre omgange betyder en underdimensioneret tråd; mere betyder, at tråden blev skåret for dybt, eller matricen er slidt.
Brug en pitchmåler til en hurtig feltkontrol og en ring- eller stikmåler til accept. En almindelig toleranceposition er plus eller minus en omgang fra grundmålerplanet. Hvis dine led glider mod minussiden over et skift, skal du stoppe og inspicere terningen; slid er progressivt og ensartet, så hver efterfølgende tråd arver det.
Afrevne, skravlede eller galne tråde peger på fire årsager i rækkefølge efter sandsynlighed: sløve matricer, utilstrækkelig eller forkert skærevæske, for høj spindelhastighed eller et rør, der ikke holdes koncentrisk. Tjek patronen, før du skyder skylden på matricehovedet.
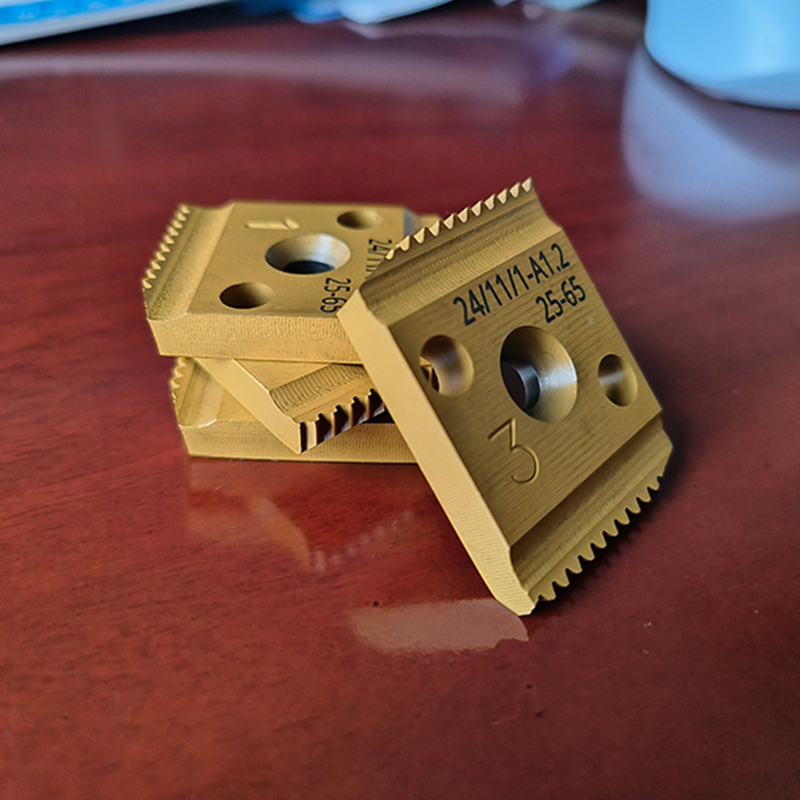
Matricer er, hvor gevindbudgetter stille og roligt lækker. Højhastighedsståldyser holder en kant langt længere end kulstofstålækvivalenter, især på rustfrit og galvaniseret rør, og de tolererer de afbrudte snit, der opstår, når rørets vægtykkelse varierer. Dobbeltkantede design skærer både på for- og bagkanten, hvilket reducerer det nødvendige drejningsmoment pr. gennemløb og giver en renere top til bekostning af en lidt højere indkøbspris.
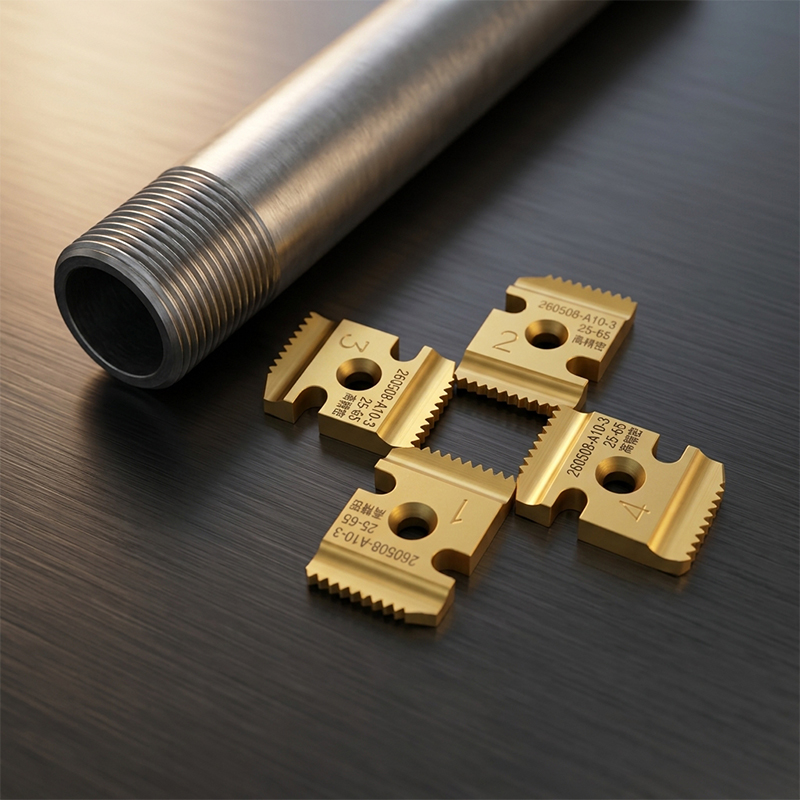 Dobbeltæggede gevindskærer Specialiseret kompatibilitet: Matricerne er eksklusivt designet til intelligente gevindskæringsmaskiner og har en højpræcisions-bearbejdet struktur, der perfekt matcher... Se produkt →
Skærevæske er ikke valgfrit på stål. Det afkøler matricen, skyller spåner og kontrollerer friktionen, der forårsager galning. At køre en maskine tør for at spare væske fordobler typisk matriceforbruget og øger afvisningsraten, hvilket er en langt større omkostning end selve væsken. Hold en spånbakke eller separator i løkken, så recirkuleret væske ikke fører slibende spåner tilbage til skærkanten.
Bestil matricer efter den nøjagtige standard, dit projekt specificerer, og hold et ekstra sæt på stedet. En enkelt slidt matrice kan sætte en hel besætning i tomgang i en dag, mens en udskiftning afskibes.
Bekræft forsyningen, før maskinen ankommer. Dual-speed elektriske gevindskærere er almindeligvis tilgængelige i enkeltfasede 220V og trefasede 380V konfigurationer, og de to er ikke udskiftelige på stedet. Lange forlængerledninger forårsager spændingsfald, der viser sig som langsomme starter og brændte motorer; brug det kortest mulige kraftige kabel og beskyt kredsløbet med en fejlstrømsenhed.
Praktiske sikkerhedspunkter, som erfarne besætninger håndhæver: en fodkontakt, så begge hænder forbliver fri af matricehovedet, vagt over den roterende borepatron, et nødstop inden for rækkevidde og et øjeblikkeligt stop, hvis maskinen begynder at gå, eller røret skifter. Våde steder og udendørs vinterarbejde kræver særlig opmærksomhed på kablets tilstand, og maskinen bør være nivelleret på et stativ eller en bænk i stedet for at støttes på afskæringer.
Koldskæringssave og andre forberedelsesværktøjer bør bruges med samme disciplin. En firkantet, gratfri rørende gevindskærer langt mere præcist end et snit med en slibeskive, og afgratning tager sekunder sammenlignet med at skære et ødelagt gevind over igen.
For en dybere gennemgang af udvælgelsesprocessen, herunder afvejninger mellem klasser, se denne praktiske vejledning om hvordan man vælger en rørgevindmaskine .
Køb for det største rør, du vil gevindskære, gevindstandarden, som din inspektør vil måle, og det antal led, dit mandskab skal producere hvert skift. Disse tre svar afgør, om en elektrisk maskine med to hastigheder eller en automatisk intelligent enhed er det rigtige køb, og de bestemmer også, hvor meget du skal bruge på matricer og smøring. Hver afvisning, der blev sporet tilbage til en sløv matrice eller en glidende borepatron, var en beslutning, der blev truffet på købsstadiet, ikke på stedet.

Denne SQ100 4-tommers 15-100 mm elektriske rørgevindmaskine med to hastigheder er konstrueret til præcise og effektive rørgevindoperationer med et ...
See Details
Dette 18V lithium-ion hydrauliske crimpværktøj er et transportabelt hydraulisk værktøj designet til kabelterminalpressning. Den har et børsteløs...
See Details
Denne 21V lithium-ion børsteløse borehammer er et industrielt værktøj designet til boring og mejsling i beton, sten og andre hårde materialer. U...
See Details
Denne 21V lithium-ion kanal stål hulmaskine er et bærbart hydraulisk stanseværktøj designet til at stanse huller i kanalstål, vinkelstål, stålplade...
See Details
Denne 380V elektriske tryktestpumpe er en professionel enhed designet til hydrostatisk trykprøvning og lækagedetektion af rør, ventiler, trykbehold...
See Details
XJ.728 21V lithium-ion højmagnetisk børsteløs borehammer er en kraftig industrihammer fra mærket Xiaojia. Med en opgraderet højmagnetisk børstel...
See Details
XJ.617 21V lithium-ion børsteløs borehammer/boremaskine er en kraftig multifunktionsboremaskine fra mærket Xiaojia. Med en opgraderet børsteløs mot...
See Details
XJ.908 21V lithium-ion højmagnetisk børsteløs vinkelsliber er en industriel sliber fra mærket Xiaojia. Med en højmagnetisk børsteløs motor leverer ...
See Details
XJ.853 21V lithium-ion højmagnetisk børsteløs rundsav er en håndholdt rundsav i industriel kvalitet fra mærket Xiaojia. Med en højmagnetisk børs...
See Details
Denne 21V lithium-ion sprøjtepistol (Small Airplane model) er et bærbart trådløst malerværktøj designet til malingssprøjtning. Drevet af et 21V ...
See Details
Copyright © by Hangzhou Xinabo Intelligent Electromechanical Technology Co., Ltd Rights Reserved. Pipe Threaders Manufacturers

